F53(SAF2507)国内外对应牌号:
| 中国GB | 美国UNS | 欧盟BS EN | 日本JIS |
F53(SAF2507) | 00Cr25Ni7Mo4N | S32750 | 1.4410 |
|
最小机械性能参数
抗拉强度
Rm N/mm2 | 屈服强度
RP0.2N/mm2 | 延伸率
% |
800 | 550 | 15 |
化学元素 (wt%)
C | Mn | P | S | Si | Ni | Cr | Mo | Cu | N | Fe |
|
0.03Max | 1.20Max | 0.035 Max | 0.020 Max | 0.80 Max | 6.0 – 8.0 | 24.0-26.0 | 3.0-5.0 | 0.50Max | 0.24-0.32 | Balance |
|
注:孔蚀抗力当量值(PRE=Cr%+3.3*Mo%+16*N%)≥40 |
|
热处理:
2507热处理应该避开475℃和950℃区间,要选择合适的热处理制度,必须快速冷却,控制50%左右的奥氏体相和铁素体相至关重要。冷加工后应采用1025℃-1120℃的热处理温度,可用于对材料去除应力处理和固熔处理,在热处理温度范围内,随着温度升高和时间延长,铁素体含量会逐渐增加,晶粒逐渐变粗。材料热处理后应快速冷却,一般可选择水淬或者快速急风冷却,以避免材料在冷却过程中,应冷却不足而导致的有害相析出。
特性
S32750又被称之为超级双相不锈钢,较高的铬和钼含量使其对有机酸如甲酸、乙酸等具有较强的抗整体腐蚀的能力。SAF2507合合金对无机酸,尤其是那些包含氯化物的无机酸也具有较强的抗腐蚀能力。
和904L相比,SAF2507对稀释的混有氯根离子的硫酸具有更强的抗腐蚀能力。904L是奥氏体状态的合金,专用于抗纯硫酸腐蚀。
TP316L等级不能用于盐酸环境中,它可能会遭到局部腐蚀或整体腐蚀。SAF2507可以用于稀释的盐酸环境里,具有较强的抗斑损及抗裂隙腐蚀的能力。
SAF 2507较低的碳含量大大地降低了在热处理时晶间中的碳化物沉淀的风险,因此,这个合金具有很强的抵抗与碳化物相关的晶间腐蚀的能力。
应力腐蚀开裂
SAF 2507 的复式结构使其具有较强的抗应力腐蚀开裂的能力。
由于其较高的合金含量,SAF 2507的抗腐蚀能力及强度均优于S32205。
用途
● 石油天然气工业设备
● 离岸平台、热交换器、水下设备、消防设备
● 化学加工工业、器皿与管道业
● 脱盐植物、高压RO植物及海底管道
● 机械部件(高强度、抗腐蚀部件)
● 能源工业FGD系统、工业洗刷系统、吸收塔
### S32760材质介绍及使用场景
#### 1. 概述
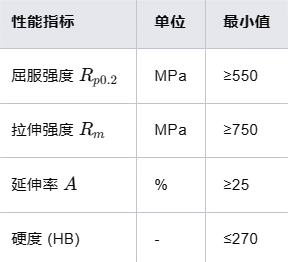
S32760(也称为F55、1.4501或Zeron 100)是一种超级双相不锈钢,以其卓越的耐腐蚀性、高强度和优异的机械性能而闻名。它通过高比例的铬、钼、镍、氮等合金元素的优化配比,实现了在极端环境下的出色表现。S32760兼具奥氏体和铁素体的双相结构,使其在耐腐蚀性、强度和韧性之间达到了良好的平衡,广泛应用于海洋工程、石油化工、能源等领域。
---
#### 2. 化学成分与物理性能
S32760的化学成分主要包括:
- **铬(Cr)**:24%-26%,提供优异的抗氧化性和耐腐蚀性。
- **镍(Ni)**:6%-8%,增强韧性和耐高温性能。
- **钼(Mo)**:3%-4%,显著提高抗点蚀和缝隙腐蚀能力。
- **氮(N)**:0.2%-0.3%,增加强度和耐腐蚀性。
- **铜(Cu)**:0.5%-1.0%,进一步提升耐非氧化性酸腐蚀能力。
其物理性能包括:
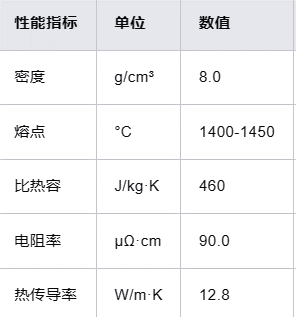
- **密度**:7.8 g/cm³。
- **熔点**:1320-1400℃。
- **热膨胀系数**:17.2×10⁻⁶/K,尺寸稳定性良好。
---
#### 3. 力学性能与耐腐蚀性能
S32760在力学性能和耐腐蚀性能方面表现优异:
1. **力学性能**:
- **抗拉强度**:≥750 MPa。
- **屈服强度**:≥550 MPa。
- **延伸率**:≥25%。
- **硬度**:HB 280-320。
2. **耐腐蚀性能**:
- **抗点蚀与缝隙腐蚀**:PREN(抗点蚀当量数)高达40-45,能够抵抗高氯化物环境下的腐蚀。
- **抗应力腐蚀开裂**:在含氯离子和酸性介质中表现出色,适用于海洋和化工环境。
- **耐酸碱性**:能够抵抗硫酸、盐酸、氢氟酸等强腐蚀性介质。
---
#### 4. 加工与热处理
S32760具有良好的加工性能:
- **热加工**:建议在1000℃-1200℃范围内进行热成型,终了温度应高于900℃。
- **冷加工**:可通过冷轧、冷拉等工艺提高强度和表面质量。
- **焊接**:适用于TIG、MIG等焊接方法,焊后无需热处理,焊缝质量高。
热处理工艺包括:
- **固溶处理**:加热至1050℃-1150℃,快速冷却以获得单相奥氏体组织。
---
#### 5. 使用场景
S32760因其卓越的性能,在多个领域得到广泛应用:
1. **海洋工程**
- 用于海水淡化设备、海洋平台、海底管道等,能够抵抗海水腐蚀和高压环境。
2. **石油与天然气工业**
- 适用于油井套管、输油管道、储罐等,能够耐受高氯化物和硫化氢环境。
3. **化工行业**
- 用于制造反应器、换热器、蒸馏塔等设备,能够承受强酸、强碱和高温环境。
4. **能源行业**
- 在核电站和火电厂中,用于热交换器、锅炉部件等,确保高温高压环境下的稳定运行。
5. **食品与制药行业**
- 用于制造食品加工设备、储罐和制药设备,符合卫生标准,确保安全性和耐用性。
6. **环保与污水处理**
- 用于废水处理设备、生物反应器等,能够抵抗腐蚀性介质的侵蚀。
---
#### 6. 总结
S32760是一种高性能的超级双相不锈钢,凭借其优异的耐腐蚀性、高强度和良好的加工性能,在海洋工程、石油化工、能源等领域中发挥着重要作用。其广泛的应用领域和卓越的性能使其成为苛刻工业环境中的理想材料。随着科技的进步,S32760的应用前景将进一步扩大,为工业发展提供更可靠的支持。
2205国内外对应牌号:
| 中国GB | 美国UNS | 欧盟BS EN |
2205 | 00Cr22Ni5Mo3N | S32205/S31803 | 1.4462 |
最小机械性能参数
抗拉强度
Rm N/mm2 | 屈服强度
RP0.2N/mm2 | 延伸率 % |
655 | 293 | 25 |
化学元素 (wt%)
C | Mn | P | S | Si | Ni | Cr | Fe | Mo | N |
0.03 Max | 2.00 Max | 0.03 Max. | 0.02 Max. | 1.00 Max. | 4.50 - 6.50 | 22.0 - 23.0 | Balance | 3.00 - 3.50 | 0.14 - 0.20 |
热处理:
2205 合金应在最低为1038℃(1900°F) 的温度下进行退火处理,然后迅速冷却,进行水淬火。这项处理应用于固熔退火及应力解除。应力解除处理如在低于1038℃(1900°F)的温度下进行,容易导致有害的金属或非金属相位的析出。
特性
组织特点
双相不锈钢在室温下固溶体中奥氏体和铁素体约各占半数(双相不锈钢2205铁素体含量应为30%~55%,典型值是45%左右),兼有两相组织特征,见图1。它保留了铁素体不锈钢导热系数大、线膨胀系数小、耐点蚀、缝隙及氯化物应力腐蚀的特点;又具有奥氏体不锈钢韧性好、脆性转变温度较低、抗晶间腐蚀、力学性能和焊接性能好的优点。
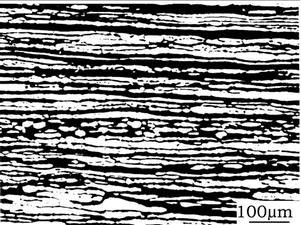
图1 2205DSS 板材典型显微组织
性能特点
在性能上的突出表现是屈服强度高和耐应力腐蚀。
双相不锈钢比奥氏体不锈钢的屈服强度高近1倍,同样的压力等级条件下,可以节约材料。比奥氏体不锈钢的线性热膨胀系数低,与低碳钢接近。使得双相不锈钢与碳钢的连接较为合适,这有很大的工程意义。但高强度使得其锻压及冷冲成型可塑性不如奥氏体不锈钢,加大的加工制造难度,成材率相对较低。
热裂纹
热裂纹的敏感性比奥氏体不锈钢小得多。这是由于含镍量不高,易形成低熔点共晶的杂质极少,不易产生低熔点液膜。另外,晶粒在高温下没有急剧长大的危险。
相比例要求
双相不锈钢焊接接头的力学性能和耐蚀性能取决于焊接接头能否保持适当的相比例,因此,焊接是围绕如何保证其双相组织进行的。当铁素体和奥氏体量各接近50%时,性能较好,接近母材的性能。改变这个比例关系,将使双相不锈钢焊接接头的耐蚀性能和力学性能(尤其是韧性)下降。双相不锈钢2205铁素体含量的最佳值是45%。过低的铁素体含量(<25%)将导致强度和抗应力腐蚀开裂能力下降;过高的铁素体含量(>75%)也会有损于耐蚀性和降低冲击韧性。
相比例影响因素
焊接接头中铁素体和奥氏体的平衡关系既受到钢中合金元素含量的影响,又受到填充金属、焊接热循环、保护气体的影响。
1、合金元素的影响
根据研究和大量试验发现,母材中含氮是非常重要的。氮在保证焊缝金属和焊后热影响区内形成足够量的奥氏体方面具有重要作用。氮和镍一样是形成奥氏体和扩大奥氏体元素,但是,氮的能力远远大于镍。在高温下,氮稳定奥氏体的能力也比镍大,可防止焊后出现单相铁素体,并能阻止有害金属相的析出。
由于焊接热循环的作用,自熔焊或填充金属成分与母材相同时,焊缝金属的铁素体量急剧增加,甚至出现纯铁素体组织。为了抑制焊缝中铁素体的过量增加,采用奥氏体占优势的焊缝金属是双相不锈钢的焊接趋势。一般采取在焊接材料中提高镍或是加氮这两条途径。通常镍的含量比母材高出2%~4%,例如,2205填充金属的镍含量就高达8%~10%。用含氮的填充材料比只提高镍的填充材料效果更好,两种元素都可以增加奥氏体相的比例并使其稳定,但加氮不仅能延缓金属间相的析出,而且还可提高焊缝金属的强度和耐蚀性能。
2、填充材料
目前,填充材料一般都是在提高镍的基础上,再加入与母材含量相当的氮。
对于双相不锈钢2205,钨极氩弧焊选用Sandvik22.8.3.L(ER2209)焊丝,焊条电弧焊选用Avesta2205AC/DC焊条是满足对焊接材料要求的。双相不锈钢2205及焊接材料在合金元素上的这些特点,为焊接工艺参数即焊接线能量的选择提供了一定的范围,这对焊接是非常有利的。
3、热循环的影响
双相不锈钢焊接的最大特点是焊接热循环对焊接接头内的组织有影响,无论焊缝还是热影响区都会有相变发生,这对焊接接头的性能有很大影响。因此,多层多道焊是有益的,后续焊道对前层焊道有热处理作用,焊缝金属中的铁素体进一步转变为奥氏体,成为以奥氏体占优势的两相组织;毗邻焊缝的热影响区中的奥氏体相也相应增多,且能细化铁素体晶粒,减少碳化物和氮化物从晶内和晶界析出,从而使整个焊接接头的组织和性能显著改善。也正是由于焊接热循环的影响,双相不锈钢焊接时要求与介质接触的焊道应先焊接,这一点与奥氏体不锈钢焊接顺序的要求恰恰相反。
应用
工业上对于它低成本、高制造性的运用:
* 热交换机
* 船铂
* 石油气产业
* 化工